
Blog
Nel mondo dell’assemblaggio industriale, la coppia di serraggio (il momento torcente) è uno dei parametri più critici e, al tempo stesso, più spesso trascurati nei processi non certificati. Da essa dipende la tenuta di ogni giunto: troppa coppia può deformare o rompere la vite; troppo poca lascia il giunto allentato, con rischi che si possano avere conseguenze gravi.
Che siate responsabili di produzione, ingegneri di processo o uffici tecnici, troverete qui una breve panoramica operativa.
Cos’è il controllo coppia nell’assemblaggio industriale?
Il controllo della coppia nell’assemblaggio industriale è il processo attraverso cui si misura e si regola la forza rotatoria espressa in Newton-metro applicata a viti, bulloni e dadi durante il serraggio. L’obiettivo è garantire che ogni giunto sia unito con la forza giusta: abbastanza da resistere alle sollecitazioni in esercizio, ma senza eccedere al punto da danneggiare il filetto o i componenti accoppiati.
La ragione per cui questo processo è così rilevante in ambito industriale è semplice: una coppia insufficiente espone il giunto al rischio di allentamento progressivo, soprattutto in presenza di vibrazioni continue; una coppia eccessiva, al contrario, può portare alla rottura del fastener o alla deformazione dei pezzi. Nei settori dove i margini di errore sono ridotti come automotive, aerospaziale, elettronica, questo equilibrio non può essere lasciato alla sensibilità dell’operatore, ma deve essere misurato, controllato e documentato.
Registrare e validare il dato di coppia per ogni ciclo produttivo significa poter dimostrare, in qualsiasi momento, che ogni giunto è stato serrato secondo le specifiche un requisito sempre più centrale nelle supply chain più esigenti.
Cos’è la coppia di serraggio
La coppia di serraggio, o torque, nel linguaggio internazionale è la forza rotazionale applicata a una vite o bullone durante il serraggio, espressa in Newton-metro (Nm). Quando si procede nel serrare un giunto, questa coppia si trasforma in una forza assiale, il pre-carico, che tiene unite le parti. È questo pre-carico, non la coppia stessa, a garantire la resistenza del giunto nel tempo.
Il rapporto tra coppia applicata e pre-carico generato non è diretto: dipende dall’attrito nei filetti, dall’attrito sotto la testa della vite, dal lubrificante utilizzato e dalle caratteristiche geometriche del giunto. Ecco perché la norma ISO 16047, che definisce le procedure per la prova di serraggio di elementi filettati, è il riferimento tecnico fondamentale per chiunque lavori su giunti critici.
| Definizione chiave Controllo coppia: insieme di tecnologie, strumenti e procedure che consentono di applicare un valore di coppia prestabilito a un giunto, con una precisione definita, in modo misurabile, ripetibile e, nei processi certificati, tracciabile e documentabile. |
Perché è importante il controllo coppia in produzione?
Perché un serraggio sbagliato costa. Lo scarto di un componente può valere centinaia di euro; un richiamo di prodotto può valere milioni; un incidente causato da un giunto difettoso può avere conseguenze ben peggiori. Ma ci sono ragioni operative concrete che rendono il controllo coppia una necessità, non un optional.
1. Qualità del prodotto finito
In un giunto non controllato, la variabilità del serraggio può essere enorme. Un operatore stanco serra meno del collega del turno precedente. La vite lavorata in estate si comporta diversamente da quella in inverno. Un avvitatore pneumatico usurato eroga il 15% di coppia in meno rispetto alla specifica. Tutte queste variabili, sommate, determinano una dispersione del pre-carico che può compromettere l’integrità del prodotto.
2. Sicurezza degli operatori e degli utilizzatori finali
In settori come automotive e aerospace, un serraggio insufficiente su un giunto strutturale non è solo una questione di qualità, ma anche una questione di sicurezza. I protocolli di assemblaggio prevedono per questo l’uso obbligatorio di utensili con controllo coppia certificato, con la documentazione di ogni singola operazione.
3. Conformità normativa e certificazioni
I grandi OEM del settore automotive richiedono ai propri fornitori di rispettare standard come la IATF 16949, che impone la gestione statistica del processo di serraggio, la tracciabilità dei dati e la qualifica degli strumenti. Analogamente, in aerospazio valgono gli standard AS9100 e i requisiti specifici dei principali prime contractor.
4. Riduzione dei costi operativi
Il controllo coppia non è solo un costo: è un investimento che si ripaga rapidamente. Meno scarti, meno rilavorazioni, meno resi, meno richiami. E meno guasti sugli utensili, perché un avvitatore correttamente calibrato lavora entro i propri parametri ottimali anziché essere spinto oltre i limiti.
Come misurare la coppia?
Esistono diverse tecnologie per il controllo coppia, con livelli di precisione e integrazione diversi. La scelta dipende dalla criticità del processo, dal volume produttivo e dal livello di tracciabilità richiesto.
Controllo coppia meccanico
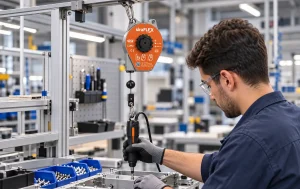
Il metodo più semplice: l’avvitatore si disinnesta meccanicamente quando raggiunge la coppia impostata. Utensili come gli avvitatori Delvo (Nitto Kohki) che distribuiamo offrono ripetibilità nell’ordine del ±10%. Adatti per applicazioni semi-critiche senza necessità di registrazione dati.
Controllo coppia elettronico
Un trasduttore misura in tempo reale la coppia applicata; l’elettronica di controllo interrompe o segnala il raggiungimento del valore target. Ripetibilità tipiche: ±5%.
Controllo coppia + angolo
La combinazione di controllo coppia e controllo angolo è il “gold standard” per i giunti critici. Non solo viene misurata la coppia, ma anche la rotazione angolare: questa combinazione consente di rilevare anomalie (viti difettose, sporco nei filetti, ecc.) che il solo controllo di coppia non intercetterebbe.
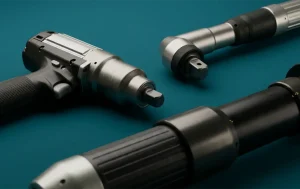
Chiavi dinamometriche con registrazione dati
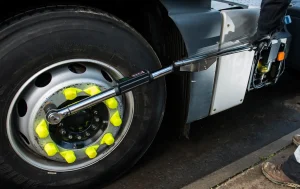
Per operazioni manuali o di controllo qualità, le chiavi dinamometriche elettroniche che distribuiamo consentono di memorizzare ogni serraggio effettuato, con export dei dati verso sistemi di controllo qualità. Ideali per operazioni di verifica e for finali di linea.
Sistemi di gestione dati: la tracciabilità completa
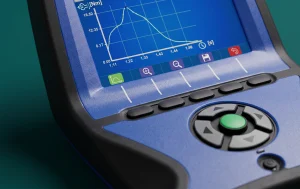
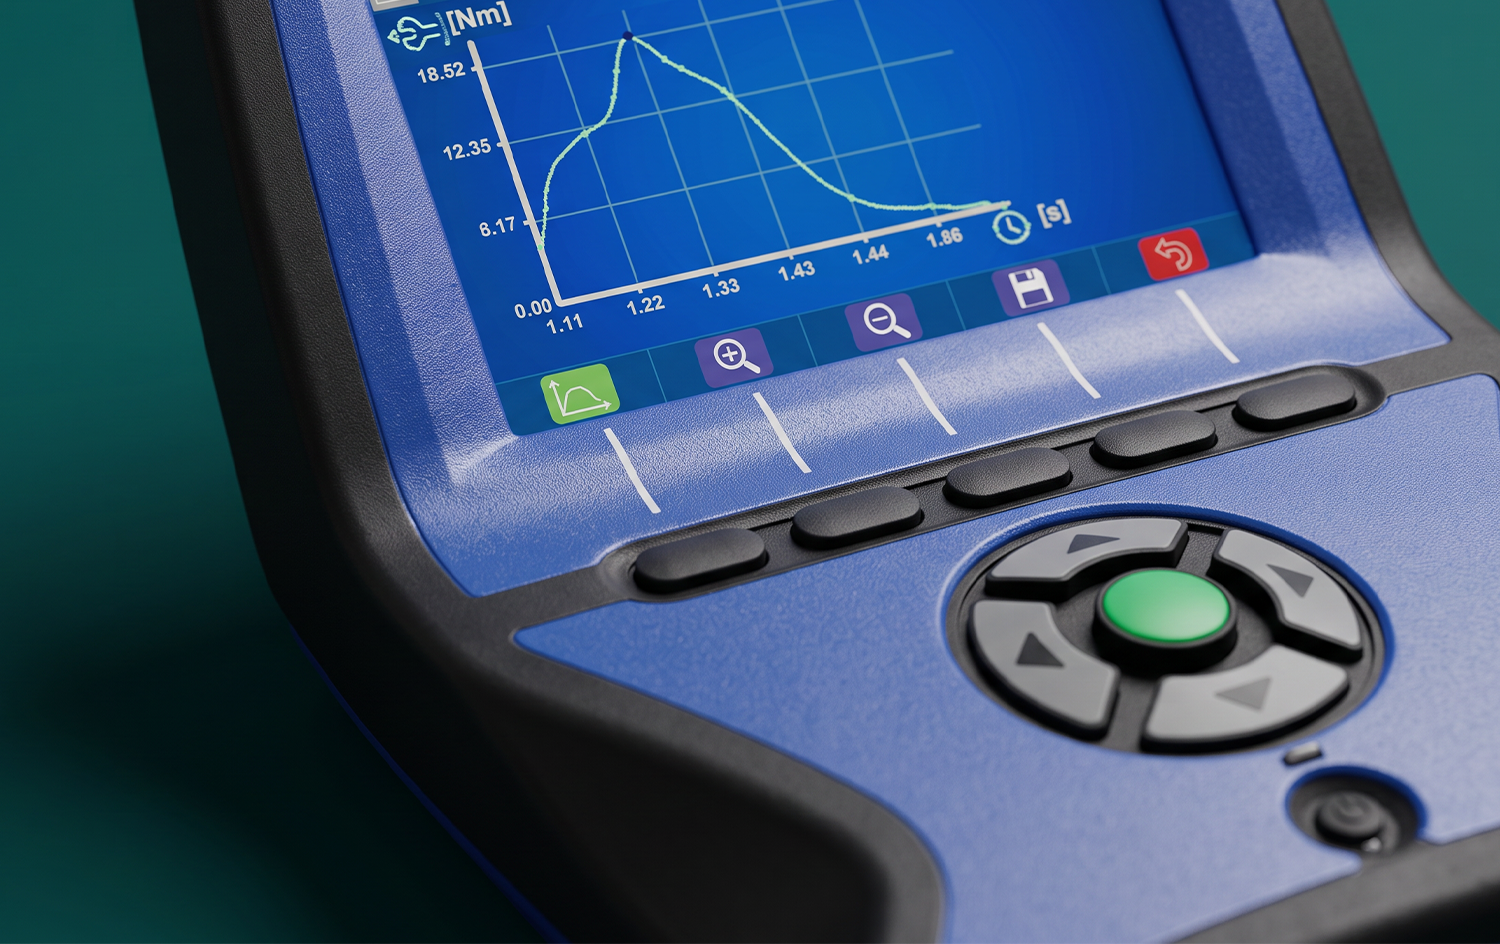
Il controllo coppia diventa davvero potente quando è associato a un sistema di raccolta, archiviazione e analisi dei dati di serraggio. In questo contesto, i sistemi CRANE e BMS, di cui siamo distributori ufficiali, rappresentano una soluzione di riferimento: integrano il controllo coppia con tecnologie OLED per la visualizzazione a bordo macchina, comunicazione wireless e identificazione tramite scanner che leggono i codici del pezzo in lavorazione.
Questo significa che, per ogni pezzo prodotto, è possibile sapere con quale coppia è stato serrato ogni giunto, in quale postazione, in quale momento e con quale utensile. Questi dati sono fondamentali per:
- Audit di qualità interni ed esterni (certificazione ISO 9001, IATF, AS9100)
- Analisi statistica del processo (SPC – Statistical Process Control)
- Rintracciabilità in caso di resi o richiami
- Manutenzione predittiva degli utensili (derive di coppia nel tempo)
- Integrazione nei sistemi MES/ERP di fabbrica (Industry 4.0)
Applicazioni settoriali del controllo coppia
| Settore | Requisiti specifici | Tecnologia consigliata |
| Automotive OEM | Tracciabilità totale, coppia+angolo, conformità IATF | Elettronico con data logging |
| Automotive Tier 1-2 | Controllo coppia certificato, SPC | Elettronico con registrazione coppia |
| Aerospazio & Difesa | AS9100, tracciabilità su ogni giunto, procedure speciali | Elettronico coppia+angolo, chiavi con memo |
| Elettronica industriale | Coppia bassa/precisissima, no danni componenti | Elettronico microtorque, cacciaviti |
| Macchine e impianti | Giunti strutturali, coppie medio-alte | Massa battente idraulica + verifica dinamometrica |
| MRO manutenzione | Affidabilità, versatilità, documentazione | Avvitatore controllato + Chiave dinamometrica |
Come si qualifica un processo di serraggio
La qualifica di un processo di serraggio, cioè la dimostrazione che l’utensile e la procedura sono in grado di applicare la coppia target con la variabilità ammessa, segue un percorso strutturato:
- Definizione dei parametri target: coppia nominale, tolleranza, eventuale angolo, tipo di giunto.
- Selezione dello strumento: in base alla coppia, alla precisione richiesta e al contesto produttivo.
- Calibrazione iniziale: verifica dello strumento su banco dinamometrico certificato.
- Test di capacità di processo (Cp/Cpk), capacità macchine (Cm/Cmk): serie di serramenti di prova per misurare la dispersione effettiva del processo.
- Piano di manutenzione: definizione della frequenza di ricalibrazione e dei controlli intermedi.
- Documentazione: archiviazione dei dati di qualifica e aggiornamento periodico del piano.
Supportiamo i nostri clienti in tutte le fasi di questo percorso, dall’analisi iniziale del giunto fino alla definizione del piano di manutenzione.
Il programma SIRA S.p. A. include la calibrazione certificata degli strumenti, le riparazioni con ricambi originali e il supporto tecnico continuativo. Scoprite tutti i dettagli su sira-spa.com/service.
Gli errori nel controllo coppia
Anche chi usa strumenti con controllo coppia commette errori che compromettono la qualità del processo. Ecco i più frequenti che riscontriamo nella nostra attività di assistenza tecnica:
- Calibrazione assente o irregolare: un avvitatore non calibrato può erogare coppia molto diversa da quella nominale, vanificando ogni controllo.
- Attrito non considerato: senza lubrificazione standardizzata dei filetti, la stessa coppia applicata genera pre-carichi diversi.
- Impostazione errata dei parametri: un valore target sbagliato nel controllore è un errore sistematico che produce giunti tutti ugualmente sbagliati.
- Nessun piano di manutenzione: gli avvitatori si usurano. La coppia erogata cambia nel tempo se lo strumento non viene verificato e mantenuto.
- Dati non analizzati: raccogliere dati di serraggio senza analizzarli statisticamente è un’opportunità persa. La SPC è lo strumento che trasforma i dati in informazione utile.
Quali sono i rischi di un serraggio non controllato?
Un serraggio non controllato può causare giunzioni troppo allentate o eccessivamente strette, con conseguenti guasti, danneggiamenti dei componenti e rischi per la sicurezza.
Inoltre, aumenta la probabilità di scarti, rilavorazioni e fermi macchina, compromettendo la qualità del prodotto e l’affidabilità del processo produttivo.
Normative e standard per il controllo coppia industriale?
Il controllo coppia industriale deve rispettare le normative e gli standard applicabili al settore e al tipo di assemblaggio. Tra i riferimenti principali rientrano la serie ISO 6789, relativa agli utensili dinamometrici manuali, e la ISO 5393, dedicata alle prestazioni degli utensili di assemblaggio per viti.
La scelta degli strumenti e delle procedure di verifica deve tenere conto delle specifiche tecniche, dei requisiti di qualità e delle esigenze di tracciabilità dell’applicazione.
FAQ – Domande frequenti sul controllo coppia
Quali sono i vantaggi del controllo coppia automatico?
Il controllo coppia automatico garantisce serraggi precisi e ripetibili, riducendo gli errori, gli scarti e le rilavorazioni. Migliora la qualità del prodotto e la produttività della linea.
Vantaggi dell’Industria 4.0 nel controllo coppia?
L’Industria 4.0 consente di raccogliere e analizzare i dati di serraggio in tempo reale, migliorando tracciabilità, controllo qualità e individuazione delle anomalie.
Formazione per operatori sull’uso di utensili a coppia controllata?
Gli operatori devono conoscere il funzionamento degli utensili, l’impostazione dei parametri e le procedure corrette di serraggio, oltre a saper riconoscere eventuali anomalie.
Come prevenire errori di serraggio con il controllo coppia?
È importante impostare correttamente la coppia, utilizzare utensili adeguati, verificare periodicamente la taratura e monitorare i risultati per individuare tempestivamente eventuali errori.
Guida alla scelta di un trasduttore di coppia?
La scelta dipende dal campo di misura, dalla precisione richiesta, dal tipo di applicazione e dalla compatibilità con gli utensili e i sistemi di acquisizione dati.